Marcado láser posterior a un tratamiento industrial: cómo asegurar la legibilidad y la trazabilidad
El reto no está en marcar, sino en que el marcado siga legible una vez aplicado el tratamiento
Cataforesis, pintura, granallado, arenado, tratamiento térmico, maquinado, fosfatado: cada proceso posterior afecta al marcado de manera diferente. Un recubrimiento lo tapa, el granallado lo golpea, el maquinado lo retira y el tratamiento térmico elimina su contraste.
Sin embargo, la trazabilidad requiere que el código pueda seguir utilizándose después de estas etapas y, en algunos casos, hasta llegar al cliente final.
El marcado láser cumple con este requisito. Al no tener contacto ni consumibles, se ajusta a una gran variedad de materiales y ritmos de producción. Y lo más importante: según los parámetros que se utilicen, genera marcados con características físicas muy distintas, lo que lo vuelve compatible con la mayoría de los tratamientos industriales.
No todos los marcados láser son equivalentes: Un mismo láser genera marcados con propiedades físicas muy diferentes dependiendo de los parámetros usados: profundidad, relieve, tipo de interacción con el material. Ante un proceso posterior específico, algunos marcados resisten y otros se pierden.
El resultado no depende solo del láser: Un mismo láser entrega resultados muy distintos según el método de marcado que se aplique. La combinación del equipo con el método es lo que define si el marcado resistirá el tratamiento al que se someterá la pieza.
Trazabilidad interna o trazabilidad completa: dos requerimientos de marcado láser después del tratamiento
Desaparecer o permanecer: dos requerimientos opuestos que a veces coinciden en una misma pieza:
Trazabilidad interna: el marcado láser se usa durante la fabricación y luego tiene que desaparecer debajo del tratamiento final.
Ejemplo concreto: letras que identifican una variante de motorización en la puerta de un vehículo, empleadas como marca antierror (poka-yoke) en el ensamble y después cubiertas por la pintura.
Trazabilidad completa: el marcado láser tiene que permanecer legible después del tratamiento. Número de serie, código Datamatrix exigido por una norma o dirigido al cliente final.
Un solo láser resuelve ambos casos en la misma pieza. En puertas de vehículo, las letras EL/TH se borraron después de la cataforesis y la pintura negra, pero el número de serie permaneció legible. Se emplea el mismo láser: lo único que cambia son los parámetros de marcado.
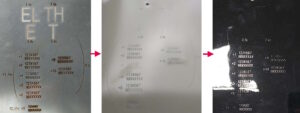
Resultados de marcado láser comprobados después de cada tratamiento industrial
Los resultados que siguen son ejemplos reales de aplicaciones en producción. Piezas reales, marcadas y luego procesadas en las líneas de fabricación de nuestros clientes. Cada tratamiento representa un problema distinto para el marcado. Y cada uno tiene su solución.
Marcado láser legible posterior a cataforesis o e-coat
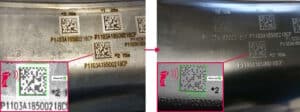
Ya sea en acero o en aluminio, un código Datamatrix marcado antes de la cataforesis continúa legible una vez aplicado el recubrimiento.
Aquí se muestra una pieza de chasis de vehículo (Body in White): un código Datamatrix con su texto, marcados antes de entrar al baño KTL.
Tras el tratamiento, el código sigue perfectamente legible. En este caso, el tiempo de marcado es de 12 s.
Marcado láser legible posterior a arenado o granallado
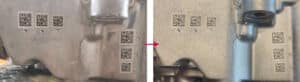
El granallado deforma las celdas del código en la superficie. Para que el código Datamatrix pueda leerse después del impacto, los parámetros de marcado se ajustan al tamaño del medio de proyección empleado.
En este caso, nueve marcados colocados en diferentes posiciones de una carcasa de aluminio de caja de velocidades sirvieron para comprobar la repetibilidad del proceso. El tiempo de marcado de un código Datamatrix va de 6 a 10 segundos de acuerdo con el tamaño del código, con una profundidad cercana a 0.2 mm.
Marcado láser legible posterior a maquinado o rectificado
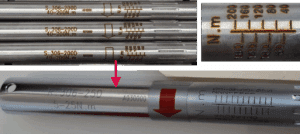
Cuando el tratamiento retira material, el marcado tiene que ser más profundo que el espesor que se elimina.
En este ejemplo se presenta un marcado en componentes de llaves de torque. El tubo pasa por una operación de rectificado que afecta la superficie marcada. La profundidad de marcado lograda es de 0.2 mm, con un tiempo de ciclo de 38 segundos, incluida la rotación del tubo.
Marcado láser legible posterior a conformado en caliente (hot stamping)
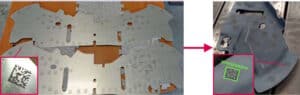
El tratamiento térmico puede reducir de forma importante todo el contraste visual del marcado. Por lo general, esta operación se aplica a aceros y hierro fundido.
Aquí, una pieza de lámina automotriz pasa por este tratamiento y llega a 950 °C después del marcado. Con los parámetros correctos, el contraste se conserva y un sistema de lectura estándar decodifica el código Datamatrix sin problema. El tiempo de marcado es de 2 segundos para un código de 12×12 mm.
Validación por pruebas del marcado láser después del tratamiento industrial
Cada combinación de material, geometría y proceso posterior da un resultado específico. No hay tabla de equivalencias que lo pueda predecir. La validación se hace con sus piezas y dentro de su propio proceso.
El método: definición de la necesidad (contenido, tamaño del código, tiempo de ciclo, proceso posterior), marcado de muestras representativas, paso por su flujo de producción real y verificación de la legibilidad después del tratamiento. La configuración de lectura (lente, iluminación, ángulo) forma parte de la optimización.
Como resultado, recibe un reporte de factibilidad con resultados documentados y muestras validadas, antes de comprometerse con cualquier equipo.